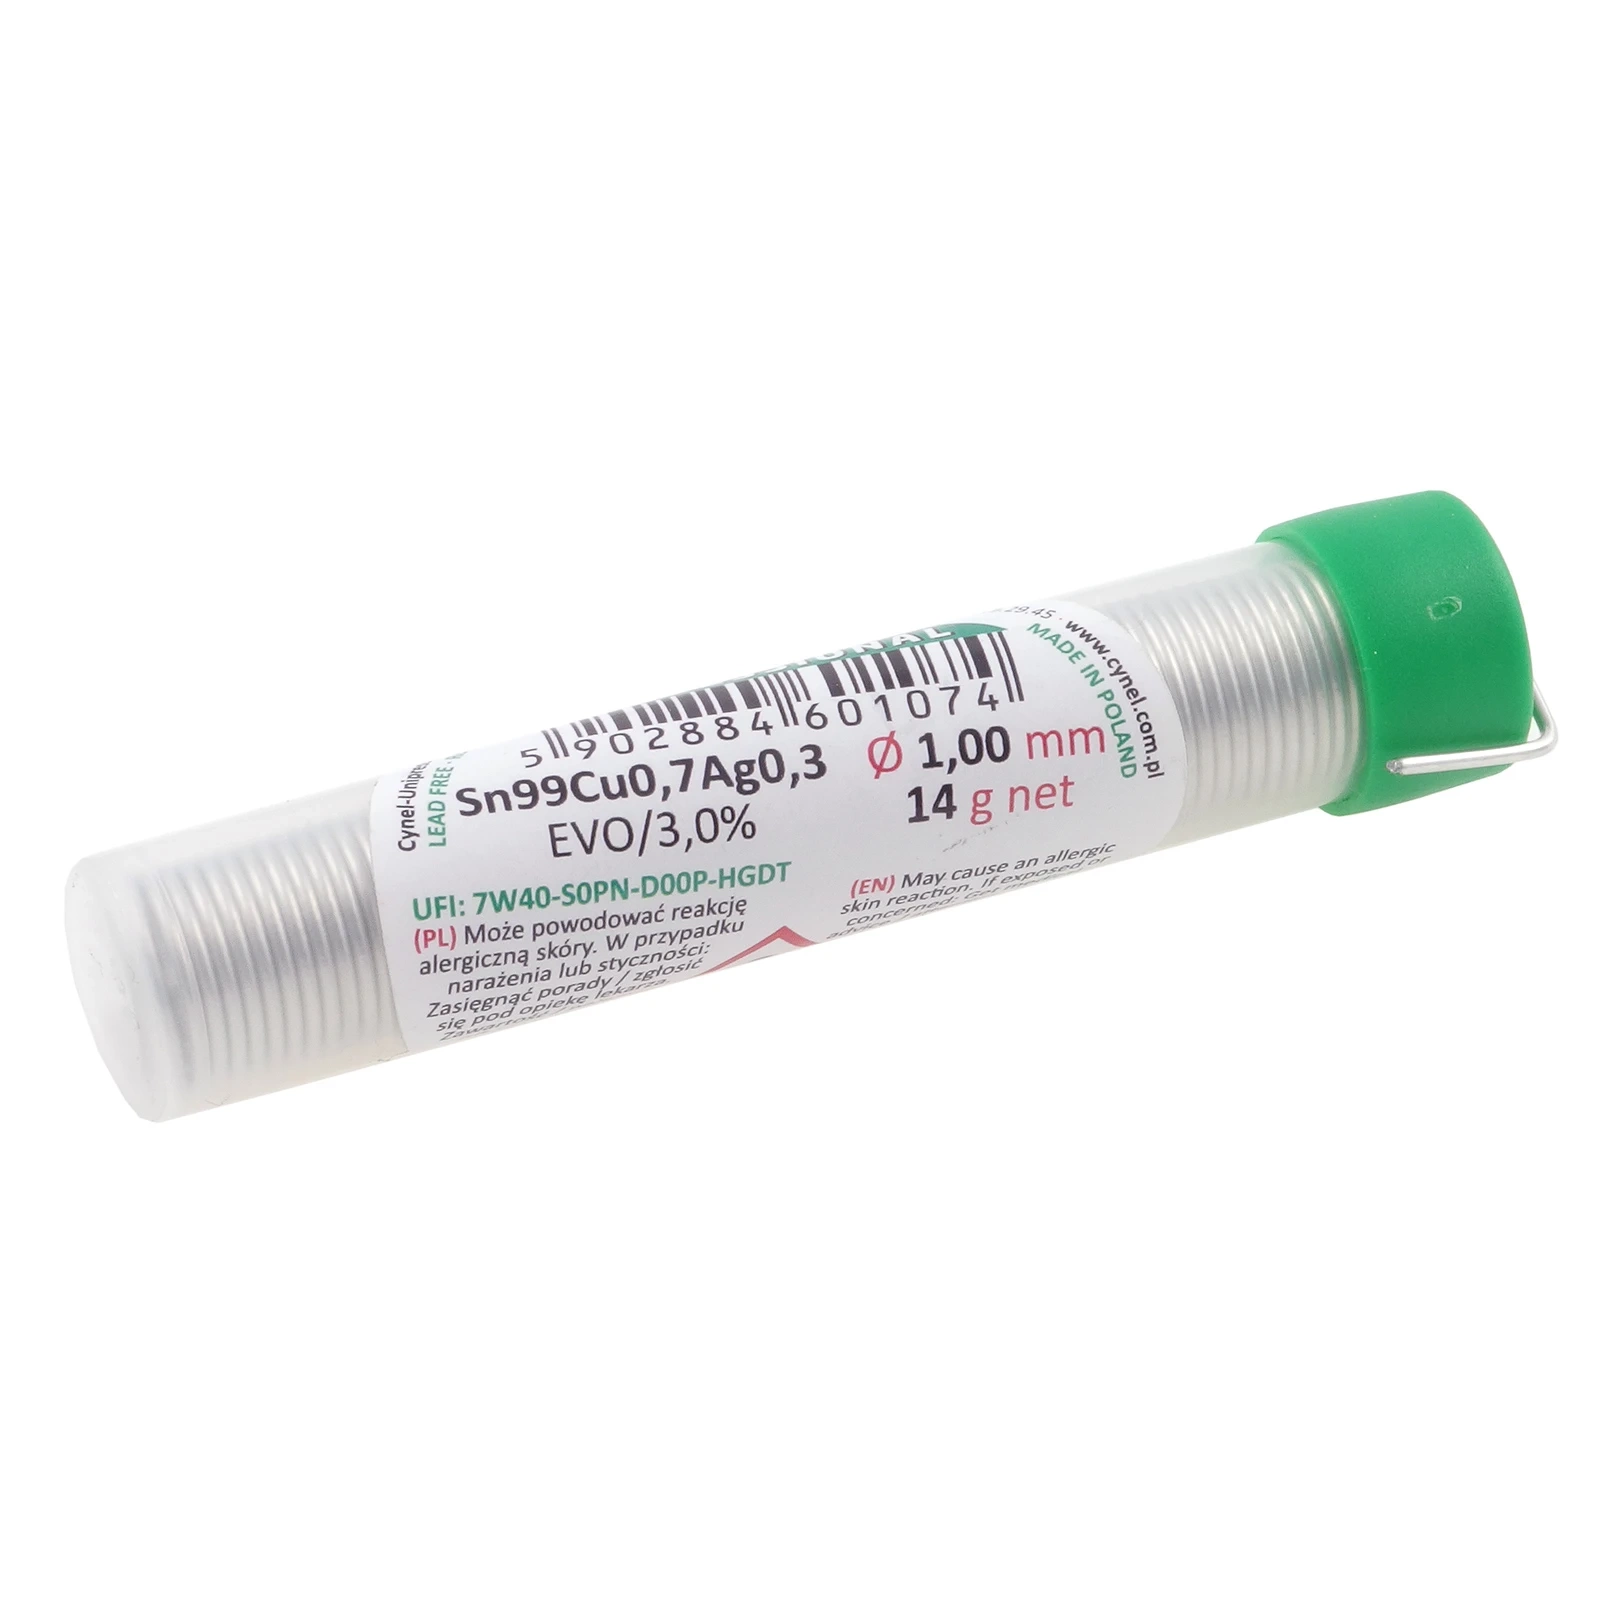
Bezołowiowy drut lutowniczy Sn99Cu0,7Ag0,3 ze srebrem, średnica 1 mm
Spoiwo Sn99Cu0,7Ag0,3 to bezołowiowy stop cynowy, w którym obok miedzi występuje niewielki dodatek srebra. Srebro poprawia zwilżanie lutowanej powierzchni i wytrzymałość gotowego złącza na obciążenia zmienne.
Stop spełnia wymagania dyrektywy RoHS2, więc nadaje się do produkcji sprzętu wprowadzanego do obrotu. Pracuje w temperaturze zbliżonej do innych spoiw bezołowiowych, wyraźnie wyższej niż stopy z ołowiem.
Drut zawiera topnik kalafoniowy, który usuwa tlenki w chwili kontaktu z grotem.
Zastosowania
- montaż elektroniki w technologii bezołowiowej
- połączenia narażone na drgania i cykle termiczne
- naprawa sprzętu objętego dyrektywą RoHS
- lutowanie złączy i przewodów sygnałowych
- prace, przy których liczy się jakość zwilżenia
Specyfikacja techniczna
- skład stopu: Sn99Cu0,7Ag0,3
- średnica: 1 mm
- masa netto: 14 g
- topnik: EVO, kalafoniowy, wewnątrz drutu
- marka: Cynel
Dobór średnicy
Średnica drutu decyduje o tym, ile spoiwa trafia do połączenia w jednostce czasu, i jest najczęstszym kryterium wyboru w obrębie jednego stopu. Cieńszy drut daje kontrolę, grubszy - szybkość.
Ten wariant ma 1 mm i przeznaczony jest na uniwersalne prace elektroniczne. Średnica 1 mm to najczęściej wybierany kompromis: wystarcza do pól lutowniczych na płytce, przewodów i elementów przewlekanych.
Opakowanie 14 g sprawdza się przy naprawach okazjonalnych i jako uzupełnienie zestawu serwisowego.
Co daje dodatek srebra w spoiwie bezołowiowym
Srebro w ilości ułamka procenta zmienia sposób, w jaki stop krzepnie. Powstające fazy międzymetaliczne są drobniejsze i równomierniej rozłożone, przez co złącze lepiej znosi naprężenia wynikające z rozszerzalności cieplnej - a te pojawiają się przy każdym włączeniu i wyłączeniu urządzenia.
Druga zmiana dotyczy samego lutowania. Srebro obniża napięcie powierzchniowe ciekłego stopu, więc spoiwo szybciej i pełniej rozpływa się po polu lutowniczym. Przy drobnych elementach skraca to czas kontaktu grota z płytką.
Cena tej poprawy jest realna, bo srebro podnosi koszt spoiwa. W typowym montażu warsztatowym różnica bywa niezauważalna; wychodzi na jaw tam, gdzie złącze pracuje w cyklach termicznych albo przy drganiach.
Identyfikacja zagrożeń - oznakowanie GHS

Najczęściej zadawane pytania
Czy dodatek srebra realnie zmienia jakość lutu?
Zmienia dwie rzeczy: zwilżanie w trakcie lutowania i odporność gotowego złącza na cykle termiczne oraz drgania. Przy pojedynczej naprawie różnica bywa niezauważalna, przy montażu urządzenia pracującego w zmiennej temperaturze staje się mierzalna.
Czy tym spoiwem można lutować w tej samej temperaturze co cyną ołowiową?
Stop jest bezołowiowy i topi się znacznie wyżej niż Sn60Pb40, więc wymaga cieplejszego grota o większym zapasie mocy. Ustawienie przeniesione z pracy ze spoiwem ołowiowym okaże się za niskie.
Do czego lepiej nadaje się ten stop niż zwykłe Sn99,3Cu0,7?
Do połączeń narażonych na drgania i zmiany temperatury oraz do drobnych elementów, przy których liczy się szybkie i pełne rozpłynięcie spoiwa. Przy typowym montażu warsztatowym prostszy stop cynowo-miedziany zwykle wystarcza.
Czy spoiwo spełnia wymagania RoHS?
Tak. Stop nie zawiera ołowiu, więc nadaje się do produkcji sprzętu wprowadzanego do obrotu w zakresie objętym dyrektywą.
Dlaczego lut jest matowy?
To cecha stopów o wysokiej zawartości cyny, a nie objaw zimnego lutu. Jakość połączenia ocenia się po kształcie menisku i zwilżeniu pola, nie po połysku.