Cynel – polskie spoiwa lutownicze do elektroniki i warsztatu
Cynel Unipress produkuje spoiwa cynowe i cynowo-ołowiowe od 1984 roku. W kategorii lutowanie marka odpowiada u nas za cynę w drucie, pręty, kalafonię i pasty. Wybór sprowadza się zwykle do trzech decyzji: stop, średnica i rodzaj topnika w rdzeniu.
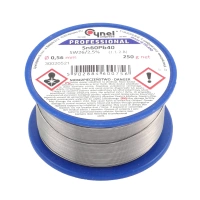
Cyna Sn60Pb40 z topnikiem SW26
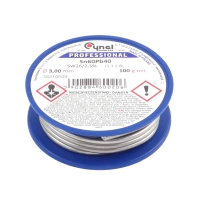
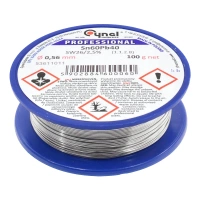
Podstawą oferty jest cyna lutownicza Sn60Pb40 z rdzeniem topnika kalafoniowego SW26. Stop cynowo-ołowiowy topi się w okolicach 183–190°C, dobrze zwilża powierzchnie i daje połączenie o charakterystycznym, błyszczącym wyglądzie, po którym łatwo ocenić jakość lutu. Dlatego pozostaje pierwszym wyborem w serwisie, przy naprawach i w pracy hobbystycznej.
Dostępne średnice obejmują zakres od 0,25 do 3 mm. Cieńsze druty, od 0,25 do 0,5 mm, sprawdzają się przy elementach SMD i drobnych wyprowadzeniach, bo pozwalają dozować spoiwo małymi porcjami. Średnice 0,7 i 1 mm to uniwersalny wybór do montażu przewlekanego, a od 1,5 mm w górę wybiera się je do dużych pól masy, złączy i przewodów. Cyna jest pakowana w szpule 100 g, 250 g, 500 g i 1 kg, a w wersji 1 mm także w fiolkę 10 g, wygodną do okazjonalnych napraw.
Cyna bezołowiowa i spoiwo niskotopliwe
Cyna bezołowiowa Sn99,3Cu0,7 z topnikiem 1.1.3 topi się w temperaturze około 227°C, czyli wyraźnie wyżej niż stop z ołowiem, więc wymaga grota o odpowiedniej mocy i wyższej nastawy stacji. Stosuje się ją tam, gdzie połączenie ma spełniać wymagania dyrektywy RoHS. W ofercie są średnice 0,5, 0,56, 0,7 i 1 mm na szpulach 100 g i 250 g.
Osobną grupę stanowi spoiwo niskotopliwe Bi57Sn42Ag1 o temperaturze topnienia 138°C, w średnicach 0,5 i 0,7 mm na szpuli 25 g. Niska temperatura pozwala pracować przy elementach wrażliwych na ciepło i ułatwia demontaż układów: wmieszane w istniejący lut obniża jego temperaturę topnienia, dzięki czemu wyprowadzenia można rozgrzać jednocześnie i zdjąć element bez przegrzewania płytki. Spoiwo nie ma rdzenia topnikowego, więc pracuje się nim razem z osobnym topnikiem.
Pręty, pasty i kalafonia
Pręt Pb70Sn30 bez topnika o masie około 170 g przeznaczony jest do prac, w których liczy się duża ilość spoiwa i szeroki zakres pastowaty: lutowania blach, prac dekarskich i wypełnień karoseryjnych, gdzie stop formuje się przed zastygnięciem. Do cynowania karoserii służy też gotowa pasta Pb80Sn20 w opakowaniu 250 g, dostarczana z pędzelkiem.
Kalafonia lutownicza w puszce 45 g to klasyczny topnik stały do lutowania miękkiego, którym przeciera się groty i przewody przed cynowaniem. Pasta lutownicza Cynel-1 o masie 40 g zawiera topnik aktywny w klasie 1.1.2.C i ułatwia lutowanie powierzchni utlenionych, na przykład blach i grubszych przewodów. Po lutowaniu resztki topnika warto zmyć alkoholem izopropylowym.
Pracę uzupełniają lutownice i stacje lutownicze, wymienne groty, plecionka lutownicza do usuwania nadmiaru spoiwa oraz odciągi oparów, bo dymy topnika drażnią drogi oddechowe i przy dłuższej pracy stanowisko powinno być wentylowane.
Najczęstsze pytania o spoiwa Cynel
Jaką średnicę cyny wybrać?
Do elementów SMD i drobnych wyprowadzeń wybierz 0,25–0,5 mm, do typowego montażu przewlekanego 0,7 lub 1 mm, a do przewodów, złączy i dużych pól masy 1,5 mm i więcej. Zbyt gruby drut przy drobnych elementach łatwo prowadzi do mostków, a zbyt cienki przy dużych lutach wydłuża pracę i grzanie płytki.
Cyna z ołowiem czy bezołowiowa?
W serwisie, przy naprawach i w pracy hobbystycznej wygodniejszy jest stop Sn60Pb40: topi się w niższej temperaturze, lepiej zwilża i daje czytelny w ocenie, błyszczący lut. Spoiwo bezołowiowe Sn99,3Cu0,7 wybiera się tam, gdzie połączenie ma spełniać wymagania RoHS, na przykład w urządzeniach wprowadzanych do obrotu. Wymaga ono wyższej temperatury grota, około 30–40°C więcej.
Czy do cyny z rdzeniem topnika trzeba dokładać osobny topnik?
Przy czystych, świeżych powierzchniach zwykle nie, bo topnik z rdzenia wystarcza. Dodatkowy topnik przydaje się przy powierzchniach utlenionych, przy lutowaniu blach i grubych przewodów oraz przy demontażu i poprawianiu starych lutów, gdzie spoiwo zdążyło już stracić aktywny topnik.
Do czego służy spoiwo niskotopliwe 138°C?
Przede wszystkim do demontażu układów wielowyprowadzeniowych. Wmieszane w istniejący lut obniża temperaturę topnienia całego połączenia, więc wszystkie wyprowadzenia można utrzymać w stanie ciekłym jednocześnie i zdjąć element bez przegrzewania płytki. Sprawdza się też przy elementach wrażliwych na temperaturę.
Czy resztki topnika po lutowaniu trzeba zmywać?
Kalafonia i topniki aktywne nie są spoiwami typu no clean, więc pozostałości warto usunąć, zwłaszcza po pracy z topnikiem aktywnym i przy układach wysokoimpedancyjnych. Do zmywania stosuje się alkohol izopropylowy i pędzelek lub ściereczkę bezpyłową.
Czym cynować karoserię samochodową?
Do cynowania blach karoseryjnych służy pasta Pb80Sn20 z pędzelkiem oraz pręt Pb70Sn30. Oba stopy mają szeroki zakres pastowaty, czyli pozostają plastyczne w szerokim przedziale temperatur, dzięki czemu spoiwo można rozprowadzić i uformować na powierzchni przed zastygnięciem.