Zapisz na liście zakupowej
Stwórz nową listę zakupową
Bezpieczne zakupy
Idosell security badge

Tygle

( ilość produktów: 4 )

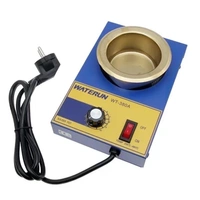
Tygle lutownicze do cynowania przewodów

Tygiel utrzymuje stopioną cynę w stałej temperaturze, dzięki czemu końcówkę przewodu cynuje się przez zanurzenie, w kilka sekund i równomiernie na całym obwodzie. W ofercie Sklepu AVT znajdziesz modele o mocy od 100 do 300 W, pojemności od 300 do 2200 g i średnicy od 38 do 100 mm.

Widok

Do czego służy tygiel lutowniczy

Tygiel to niewielki zbiornik z grzałką, w którym utrzymywana jest kąpiel ze stopionej cyny. Jego podstawowe zastosowanie to cynowanie końcówek przewodów: zamiast oblewać linkę spoiwem z lutownicy, zanurza się ją w kąpieli na kilka sekund, a cyna wnika równomiernie między wszystkie druty i pokrywa końcówkę na całym obwodzie.

Robi się tak przede wszystkim przy przewodach wielodrutowych, które bez pocynowania rozplatają się w zacisku, oraz przy pracy seryjnej, gdzie liczy się powtarzalność i czas. Tygiel wykorzystuje się też do lutowania zanurzeniowego drobnych elementów i do pobielania wyprowadzeń przed montażem. Nie służy natomiast do lutowania podzespołów na płytce drukowanej: do tego przeznaczone są lutownice i stacje lutownicze.

Moc, pojemność i średnica

Trzy parametry opisują ten sam kompromis: im większa kąpiel, tym dłuższe nagrzewanie i większy pobór mocy, ale i tym stabilniejsza temperatura przy zanurzaniu kolejnych elementów.

Model 100 W mieści 300 g cyny przy średnicy 38 mm i sprawdza się przy cienkich przewodach i pracy okazjonalnej. 150 W z pojemnością 500 g i średnicą 50 mm to wybór uniwersalny na stanowisko warsztatowe. Wersje 250 W (1600 g, 80 mm) i 300 W (2200 g, 100 mm) przeznaczone są do przewodów o większych przekrojach, końcówek kablowych i pracy ciągłej, gdzie mniejsza kąpiel wychładzałaby się przy każdym zanurzeniu.

Czego jeszcze potrzebujesz

Do napełnienia tygla używa się cyny lutowniczej, najwygodniej w prętach lub grubym drucie bez rdzenia topnika, bo topnik w kąpieli szybko się wypala. Powierzchnię przewodu przygotowuje się osobno topnikiem albo kalafonią. Przydają się też ściągacz izolacji i tulejki zaciskowe jako alternatywa dla cynowania linki w niektórych zaciskach. Wszystkie materiały obejmuje kategoria lutowanie.
Najczęstsze pytania o tygle lutownicze

Jaki rozmiar tygla wybrać?

Decyduje przekrój cynowanych przewodów i intensywność pracy. Do cienkich linek i okazjonalnych napraw wystarczy model 100 W z kąpielą 300 g. Przy pracy warsztatowej wygodniejszy jest 150 W, a przy grubszych przewodach i cynowaniu seryjnym modele 250 i 300 W, bo większa masa cyny nie wychładza się przy każdym zanurzeniu i nie trzeba czekać na odbudowanie temperatury.

Jak pocynować końcówkę przewodu?

Izolację zdejmuje się na potrzebną długość, skręca druty i nanosi topnik albo zanurza końcówkę w kalafonii. Następnie wprowadza się ją do kąpieli na kilka sekund, do momentu, gdy cyna wniknie między druty, i wyjmuje pionowo, żeby nadmiar spłynął. Zbyt długie trzymanie powoduje wciąganie cyny pod izolację i jej usztywnienie na dłuższym odcinku, co utrudnia późniejsze zaginanie przewodu.

Dlaczego na powierzchni kąpieli tworzy się szara warstwa?

To tlenki powstające w kontakcie stopionej cyny z powietrzem. Warstwa ta przykleja się do cynowanej końcówki i pogarsza jakość powłoki, dlatego przed zanurzeniem zgarnia się ją na bok, na przykład metalową szpatułką. Utlenianie postępuje tym szybciej, im wyższa temperatura kąpieli i im dłużej tygiel pozostaje włączony, więc nie warto go grzać między kolejnymi partiami pracy.

Czy w tyglu można stosować cynę z rdzeniem topnika?

Można nim napełnić tygiel, ale topnik szybko się wypali i osiądzie na powierzchni jako zanieczyszczenie, nie pełniąc już żadnej funkcji. Praktyczniejsze są pręty i gruby drut bez rdzenia, a topnik nanosi się osobno na cynowany element. Do kąpieli nie dolewa się też cyny bezołowiowej do ołowiowej, bo powstaje stop o nieokreślonych właściwościach.

O czym pamiętać przy pracy z tyglem?

Kąpiel ma temperaturę kilkuset stopni, więc każdy wilgotny element wprowadzony do niej powoduje gwałtowne odparowanie i rozprysk stopionego metalu. Cynowane przewody muszą być suche, a stanowisko wyposażone w osłonę oczu. Pracuje się w miejscu z dopływem powietrza i z dala od materiałów łatwopalnych, a po zakończeniu pozostawia tygiel do całkowitego wystygnięcia, zanim zostanie schowany.

Prawdziwe opinie klientów
4.9 / 5.0 11546 opinii
pixel