Do czego służy spoiwo w postaci pręta?
Do prac, w których drut podaje spoiwo zbyt wolno - przede wszystkim do napełniania tygli lutowniczych i lutowania zanurzeniowego, a także do cynowania większych powierzchni.

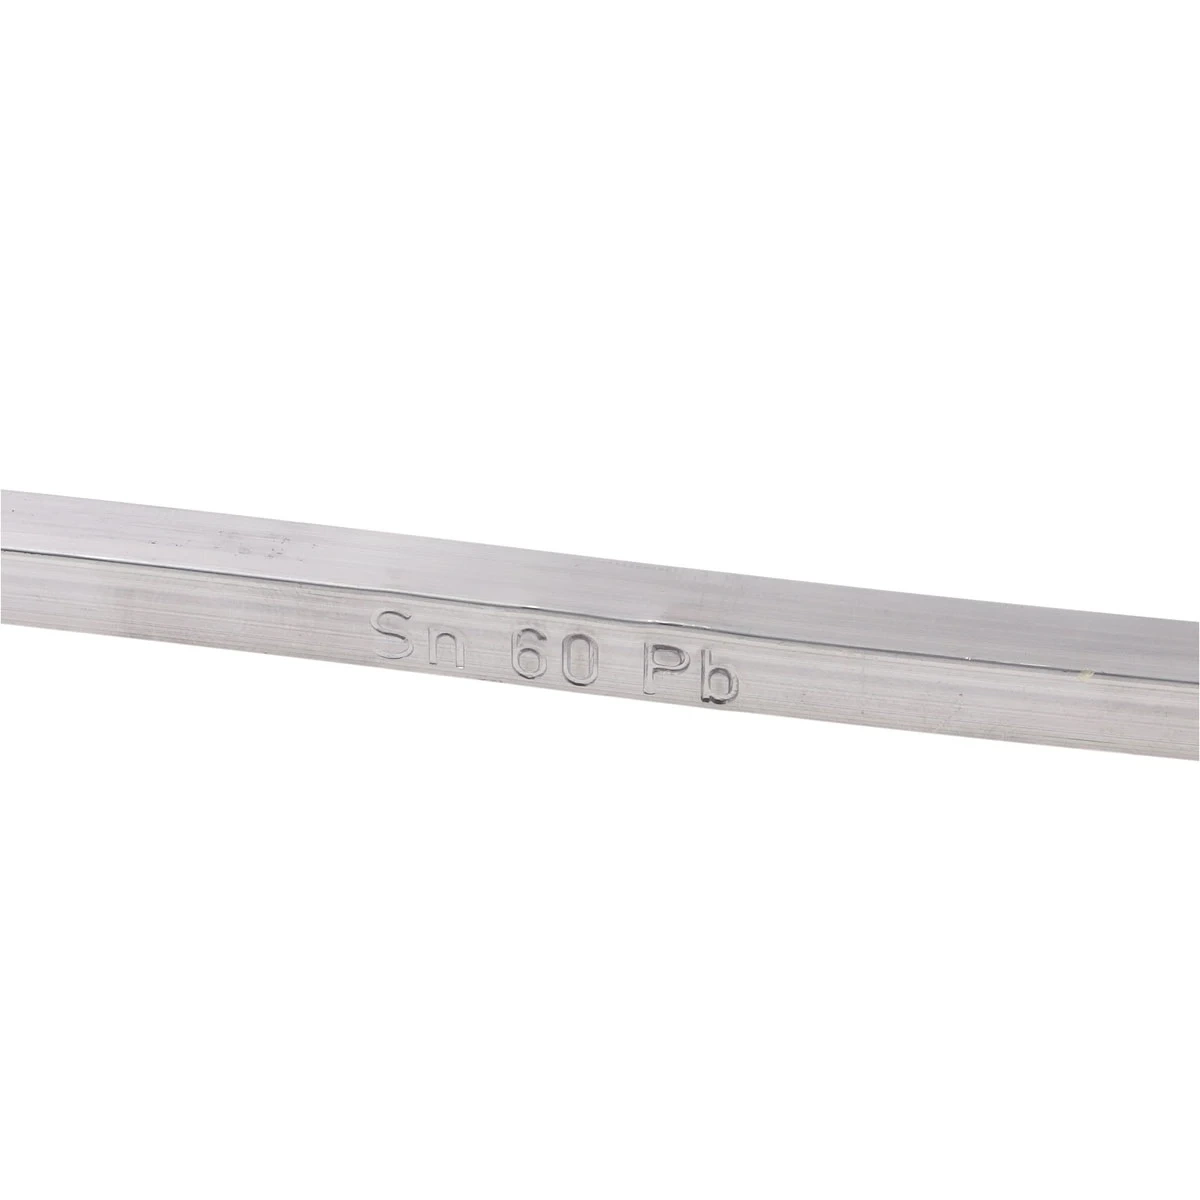

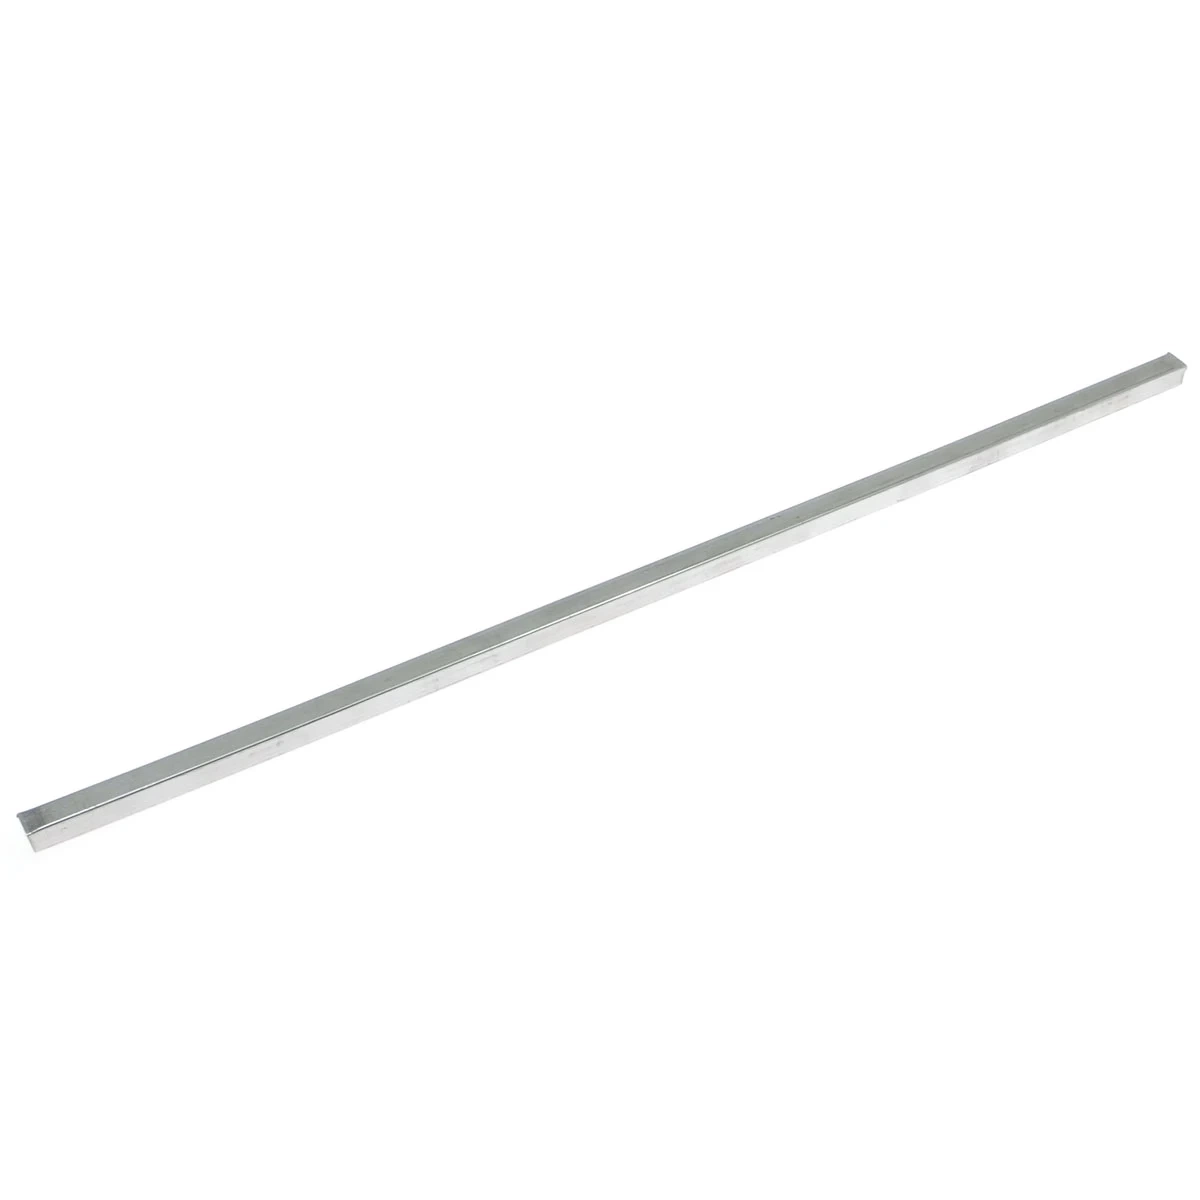
Pręt ze stopu Sn60Pb40, oznaczonego zgodnie z normą ISO 9453. Materiał zaczyna się topić w 183°C, a pełną płynność osiąga przy 238°C.
Postać pręta przeznaczona jest do prac, w których drut podaje spoiwo zbyt wolno lub w zbyt małej ilości - przede wszystkim do napełniania tygli i lutowania zanurzeniowego.
Dyrektywa RoHS2 obejmuje sprzęt wprowadzany do obrotu; ten stop przeznaczony jest do prac warsztatowych poza jej zakresem.
Postać pręta pozwala nakładać materiał w ilościach, których nie da się podać drutem.
Opakowanie ok. 150 g sprawdza się przy naprawach okazjonalnych i jako uzupełnienie zestawu serwisowego.
Sn60Pb40 topi się w 183°C, ale pełną płynność osiąga dopiero w wyższej temperaturze - producent podaje zakres krzepnięcia do 238°C. Pomiędzy tymi wartościami materiał jest już miękki, ale jeszcze nie ciekły.
Przy lutowaniu zanurzeniowym liczy się temperatura kąpieli, a nie samo topnienie. Zbyt niska daje niepełne zwilżenie i naddatki spoiwa, zbyt wysoka przyspiesza utlenianie powierzchni kąpieli i zużycie materiału.
Z tego samego powodu powierzchnię kąpieli trzeba okresowo oczyszczać z tlenków, bo warstwa żużlu przenosi się na lutowany element.

Do prac, w których drut podaje spoiwo zbyt wolno - przede wszystkim do napełniania tygli lutowniczych i lutowania zanurzeniowego, a także do cynowania większych powierzchni.
Topnik podaje się osobno, w postaci dobranej do rodzaju pracy.
Topnienie zaczyna się w 183°C, a pełna płynność następuje przy wyższej temperaturze - producent podaje zakres krzepnięcia sięgający 238°C.
Stop zawiera ołów i przeznaczony jest do zastosowań spoza zakresu dyrektywy; sprzęt wprowadzany do obrotu montuje się spoiwami bezołowiowymi.
W suchym pomieszczeniu, w warunkach normalnych. Producent nie podaje ograniczenia terminu przydatności przy prawidłowym przechowywaniu.