Bezołowiowy drut lutowniczy Sn99,3Cu0,7 zgodny z RoHS, ok. 200 g
Spoiwo Sn99,3Cu0,7 składa się w ponad 99% z cyny z niewielkim dodatkiem miedzi. Nie zawiera ołowiu, więc spełnia wymagania dyrektywy RoHS2 i nadaje się do produkcji sprzętu wprowadzanego do obrotu.
Stop topi się w 227°C, czyli o ponad czterdzieści stopni wyżej niż klasyczne spoiwo cynowo-ołowiowe. To główna różnica praktyczna: grot musi oddawać ciepło szybciej, a lutowanie trwa dłużej, co przy elementach wrażliwych wymaga uwagi.
Drut zawiera kalafoniowy topnik 1.1.3 bez halogenków, w ilości 3% masy. Pozostałości są niekorozyjne.
Zastosowania
- produkcja i naprawa sprzętu objętego dyrektywą RoHS
- montaż płytek drukowanych w technologii bezołowiowej
- lutowanie przewodów i złączy w elektrotechnice
- prace, w których wymagany jest brak ołowiu w spoiwie
- lutowanie zmechanizowane w agregatach lutowniczych
Specyfikacja techniczna
- skład stopu: Sn99,3Cu0,7
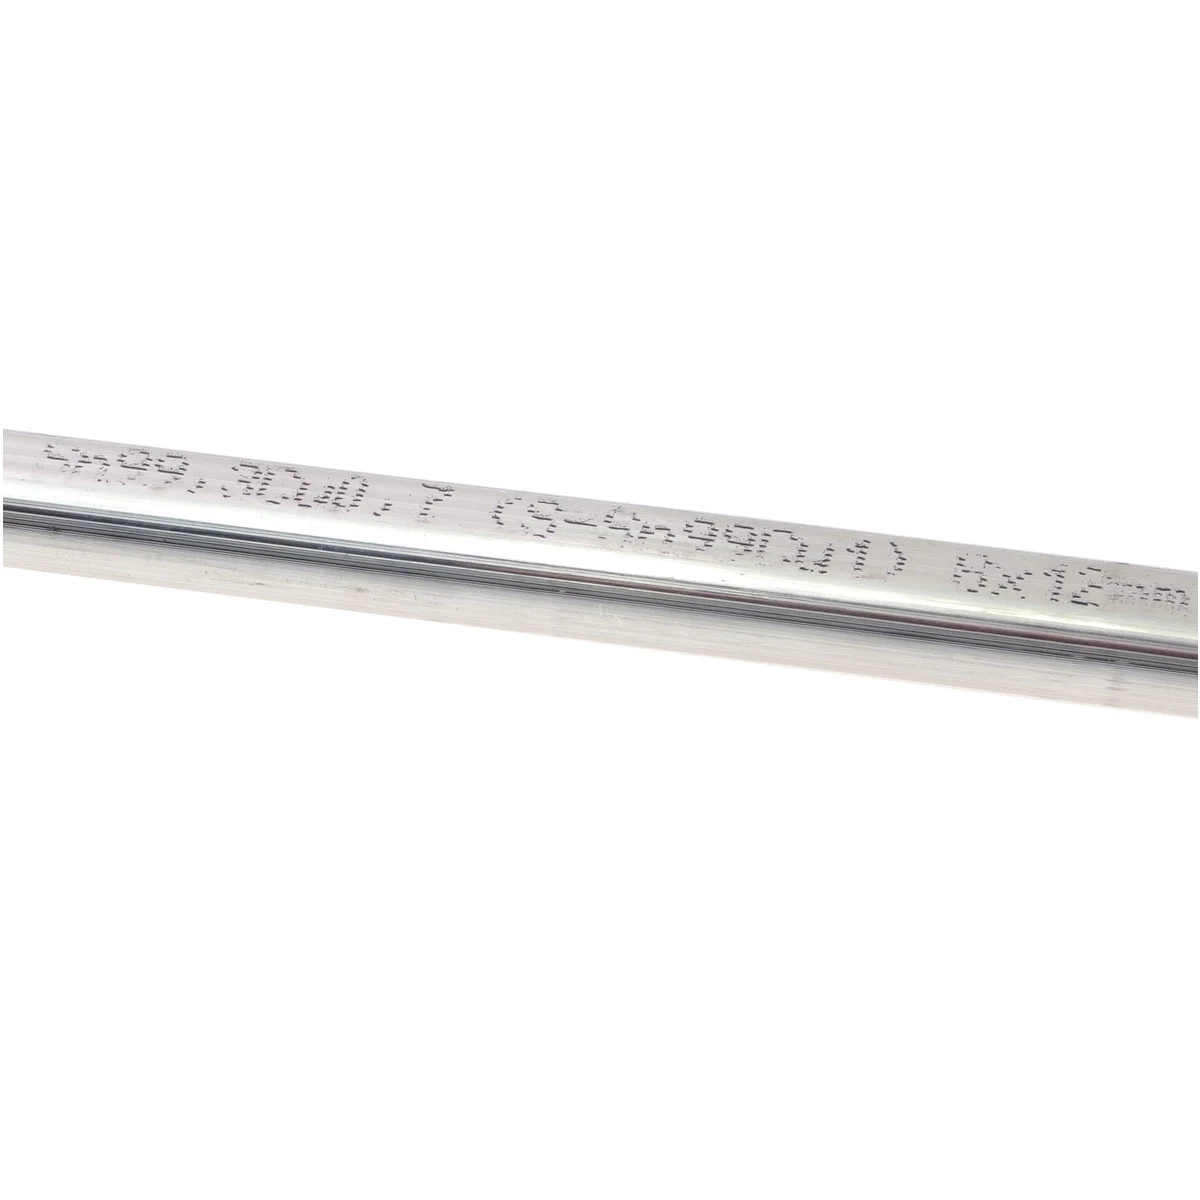
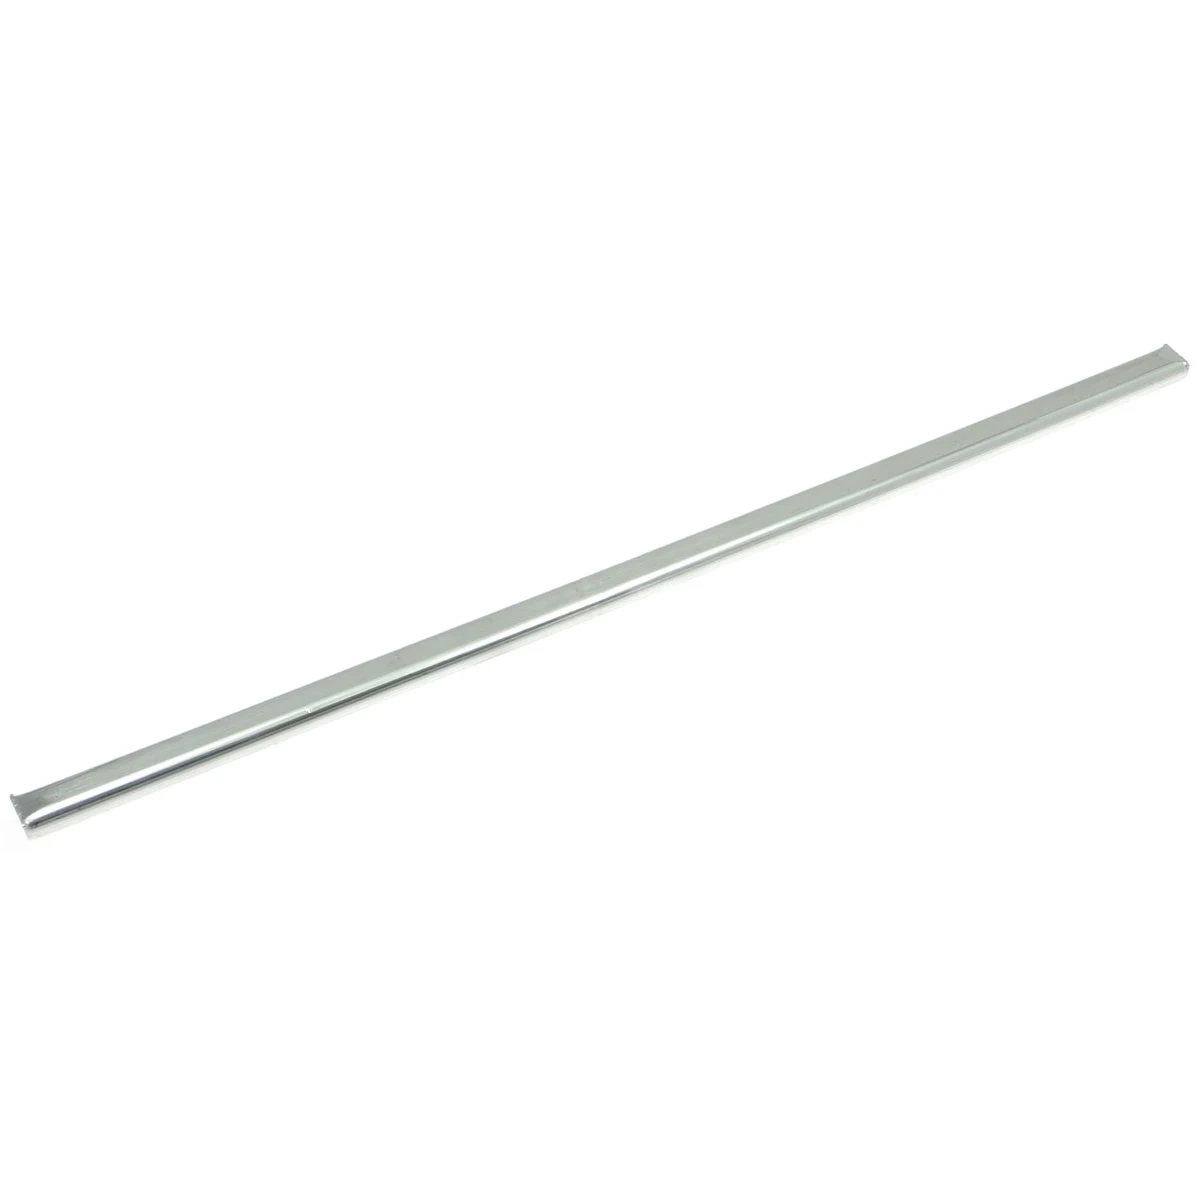
- wymiary pręta: ok. 8 × 12 × 335 mm
- masa: ok. 200 g
- topnik: brak, do podania osobno
- oznaczenie stopu wg ISO 9453: 2014: Sn99,3Cu0,7 (401)
- marka: Cynel
Postać i wydanie
Postać pręta pozwala nakładać materiał w ilościach, których nie da się podać drutem.
Opakowanie ok. 200 g sprawdza się przy naprawach okazjonalnych i jako uzupełnienie zestawu serwisowego.
Dlaczego spoiwo bezołowiowe wymaga wyższej temperatury
Dodatek ołowiu w klasycznych stopach obniża temperaturę topnienia poniżej temperatury topnienia czystej cyny. Spoiwo Sn60Pb40 przechodzi w stan ciekły już w 183°C. Po usunięciu ołowiu stop zbliża się właściwościami do czystej cyny, która topi się w 232°C - stąd 227°C dla Sn99,3Cu0,7.
Wyższa temperatura oznacza dwie konsekwencje przy pracy. Grot musi mieć zapas mocy, bo przy dużych masach miedzi ciepło ucieka szybciej, niż lutownica zdąży je uzupełnić. Elementy wrażliwe na temperaturę są dłużej wygrzewane, więc czas kontaktu grota trzeba skracać, a nie wydłużać.
Gotowy lut bezołowiowy wygląda inaczej - jest bardziej matowy i ma wyraźniejszą strukturę powierzchni. Nie jest to wada wykonania, tylko naturalna cecha stopów o wysokiej zawartości cyny.
Najczęściej zadawane pytania
Czym różni się lutowanie tym spoiwem od cyny ołowiowej?
Temperatura topnienia jest wyższa o ponad czterdzieści stopni, więc grot musi oddawać ciepło szybciej i mieć większy zapas mocy. Lut po zastygnięciu jest matowy, co przy spoiwach ołowiowych oznaczałoby zimny lut, a tutaj jest normą. Sam sposób pracy pozostaje ten sam.
Jaką temperaturę grota ustawić?
Producent podaje zakres 340-420°C, przy czym w praktyce przy spoiwie bezołowiowym pracuje się bliżej górnej granicy niż przy cynie ołowiowej. Przy elementach wrażliwych lepiej podnieść temperaturę i skrócić czas kontaktu, niż wygrzewać element dłużej w niższej temperaturze.
Czy można mieszać to spoiwo z cyną ołowiową?
Przy naprawie zdarza się to niemal zawsze, ale mieszanina ma inne właściwości niż każdy ze stopów osobno - obniżoną temperaturę topnienia i mniejszą wytrzymałość mechaniczną. Jeśli połączenie ma pozostać zgodne z RoHS, stare spoiwo trzeba usunąć plecionką.
Dlaczego lut jest matowy i szorstki?
To normalny wygląd spoiwa o wysokiej zawartości cyny. Struktura krystaliczna po zastygnięciu rozprasza światło inaczej niż w stopie z ołowiem. Oceniając jakość połączenia, warto patrzeć na kształt menisku i zwilżenie pola, a nie na połysk.
Czy pozostałości topnika 1.1.3 są korozyjne?
Topnik jest wolny od halogenków, a jego pozostałości są niekorozyjne i mogą zostać na płytce. Zmywa się je przed lakierowaniem albo wtedy, gdy przeszkadzają wizualnie.